
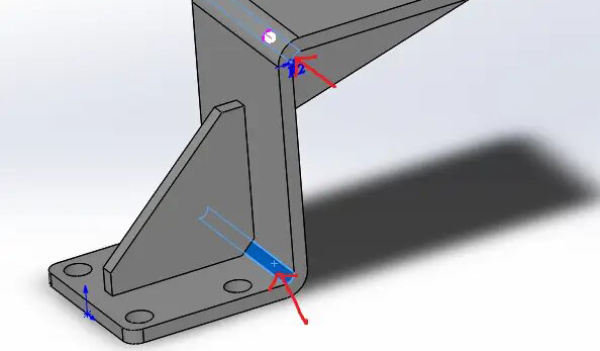
在數控加工中,許多設計師驚訝地發現實際加工成本遠遠超出了最初的估算。在大多數情況下,根本原因在於… 不恰當的圓角(R角)設計.
在可製造性審查中,小圓角經常被拒絕,而尖銳的內角會顯著增加加工步驟——這兩者都會悄悄推高成本。
本文基於實際加工實踐,深入剖析了圓角設計的製造邏輯,總結了三條適用於數控加工的圓角設計原則,並提出了兩種經濟高效的替代方案,以應對不可避免的尖角。在設計初期應用這些原則,可以顯著降低加工複雜度和整體生產成本。
為什麼CNC加工中圓角不可避免
要正確設計圓角,必須了解數控加工中 R 角存在的原因。
數控立銑刀本質上是一種帶有切削刃的旋轉圓柱形刀具。由於其幾何形狀,用立銑刀加工的任何內角都會自然形成一個半徑等於刀具半徑的圓角。這種內圓角是數控銑削的固有特性,並非傳統製程可以消除的限制。
因此,圓角尺寸直接影響刀具選擇、加工策略、循環時間和成本。
不良的圓角設計如何推高加工成本
不合理的圓角設計是造成CNC加工成本上升的最常見原因之一:
過小的圓角需要直徑較小的刀具,這種刀具去除材料的速度較慢,剛性較低,更容易振動或斷裂-導致加工時間延長和成本增加。
使用標準銑削刀具無法加工出銳利的內角。通常需要額外的電火花加工 (EDM) 工序才能實現,這會顯著增加交貨時間和成本。
出於這樣的原因, 避免尖銳的內角並使用合適尺寸的圓角是降低數控加工成本最有效的方法之一。.
核心設計原則很簡單:
圓角半徑越大、越均勻越好。
CNC圓角設計的三大黃金法則
以下三個最佳實踐在數控造中被廣泛接受,可以幫助最大限度地降低加工難度和成本。
1. 圓角半徑≥槽深的三分之一(越大越好)
對於內角,圓角半徑應至少為槽深的三分之一。較大的半徑允許使用更大直徑的刀具,從而提高剛性和加工效率。
例如,對於深度為 12 毫米的槽,理想的圓角半徑應為4 毫米或更大。這樣就可以使用 8 毫米或更大的立銑刀,從而獲得更快的切削速度和更好的表面品質。
2. 圓角半徑應大於刀具半徑
當圓角半徑等於或小於刀具半徑時,刀具會在角落進行全寬切削。這會導致切削負荷突然增加,從而引起刀具顫動、表面光潔度差、尺寸誤差以及刀具壽命縮短。
更好的方法是設計圓角半徑。 略大於刀具半徑.
例如,使用直徑 10 毫米(半徑為 5 毫米)的立銑刀時,內圓角應設計為: R6 或更大這樣可以實現更平穩的負載過渡、更好的排屑效果和更穩定的切削條件。
3. 規範非關鍵魚片尺寸
對於非功能性或非關鍵性內角,強烈建議在整個零件上統一圓角半徑,例如始終使用 R3 或 R5。
這使得大多數加工操作可以用單一刀具完成,從而減少換刀次數、設定時間和編程複雜性,最終提高效率並降低製造成本。
兩種低成本的銳利內角替代方案
在某些應用中,為了滿足組裝或配合的要求,必須使用銳利或直角內角。在這種情況下,採用傳統的加工方法往往會導致成本過高。因此,通常會採用以下替代方法:
1. 添加減壓槽或角部間隙槽
在需要尖角匹配的位置,可以增加一個小的減壓槽或間隙槽,以提供刀具間隙並避免干涉。
與電火花加工角部清除相比,這種方法成本效益更高,當出於功能性而非美觀性原因需要銳角時,通常是首選解決方案。
2. 在技術圖上明確規定電火花加工要求
如果銳利的內角對加工精度要求非常高,則必須使用電火花加工技術進行加工,則應在二維圖紙上明確說明此要求,並附上明確的工藝說明。
明確的指示有助於避免重複的報價澄清,減少溝通不良,防止返工或流程偏差,從而在生產過程中節省時間和成本。
成本控制始於設計階段
CNC加工成本控制不是從車間開始的,而是從設計階段開始的。
作為數控加工中最基本且影響最大的設計細節之一,圓角半徑的選擇直接影響加工方法、效率和成本。遵循更大、更標準化的圓角原則,並在無法避免尖角時採用低成本的替代方案,設計人員可以在不影響功能要求的前提下,實現最佳的可製造性。
這些經過生產驗證的設計方法被廣泛應用於機械和工業設計中,從源頭控制加工成本。


很好,我很喜歡。
祝你一切順利