
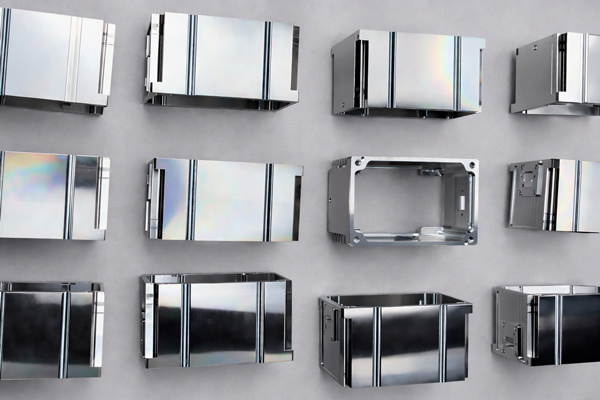
金属加工の分野において、鏡面仕上げの高光沢アルミニウム合金製外装部品は、長年にわたり注目を集めてきました。このような精緻で、ほぼ鏡面のような質感はどのようにして実現されるのか、多くの人が疑問に思っています。実際、加工技術の絶え間ない進歩により、このような高光沢表面の作製はもはや克服不可能な課題ではありませんが、切削工具、設備、そして工程管理の精密な制御に大きく依存しています。
鏡面のような高光沢仕上げを実現する上で重要な要素の一つは、切削工具の選定です。通常、BCTの大型カッターを加工に用いることで、基本的な高光沢仕上げが得られます。しかし、小型カッターの場合は、より高い主軸回転速度が必要となります。3,000rpmを超える高速回転機や、60,000rpmを超える空気圧式主軸が理想的です。特に、ダイヤモンドカッターを装着した高光沢加工機は、複雑な操作を必要とせずに、一貫して鏡面のような仕上がりを実現できます。そのため、十分な主軸回転速度は、高光沢仕上げを実現するための重要な前提条件となります。
工具や速度以外にも、加工工程において見落としてはならない重要な点が3つあります。1つ目は、ワークピースのクランプの安定性です。緩んだクランプによる「工具のビビリ」を防ぐため、ワークピースはしっかりと固定する必要があります。そのため、多くのメーカーは「まず外側を加工し、次に内側を仕上げる」という手順を採用しています。2つ目は、機械の剛性です。剛性が不十分だと、加工精度に直接影響します。これは、一般的なドリル加工機やタッピングマシンが、高光沢加工で最適な結果を得るのに苦労する様子からも明らかです。3つ目は、工具精度管理です。工具のずれを最小限に抑えることが不可欠であり、一貫した加工品質を確保するためには、工具ホルダの取り付けが推奨されます。
高光沢加工における業界ベンチマークについて語る際、10年以上前に「国内製造業の誇り」となった北京金雁(Beijing Jindiao)の名前を挙げざるを得ない。当時、北京金雁は、単結晶PCDフライカッターと大理石製の機械ベースを組み合わせた革新的な構成により、アップルの携帯電話ケースの高光沢加工で広く称賛を浴びた。同社の機械は非常に重く、一般的な500型ユニットでも5~6トンもの重量があった。この堅牢な設計は、加工精度と表面仕上げの確固たる基盤となり、高光沢加工分野における日本やドイツの競合製品をも凌駕し、最終的にアップルの信頼を獲得した。しかし、その設計思想ゆえに、北京金雁の機械は効率が比較的低く、コストが高かったため、一般の工場での導入は限定的だった。
工具や設備が高光沢加工の「ハードウェア基盤」だとすれば、工程管理は最終的な品質を決定づける「ソフトウェアの中核」と言えるでしょう。高光沢アルミニウム合金部品は、サンドブラスト処理なしで直接酸化処理を行うことが多く、製造工程全体を通して傷が一切ないことが求められます。ある顧客がこの要求を提示した際、加工チームは6か月近くにわたって調整を繰り返しました。最初の試みでは、機械加工から酸化処理まで、傷が全くない製品の歩留まりは5%未満でした。しかし、顧客とチームは共に諦めませんでした。作業手順の継続的な最適化と保護対策の改良により、最終的に歩留まりを90%以上にまで向上させることに成功しました。
今日、アルミニウム合金の高光沢加工技術は著しく成熟しました。適切なダイヤモンドカッターと十分なスピンドル速度を備えた機械さえあれば、高光沢仕上げへの第一歩を踏み出すことができます。しかし、平凡な仕上がりと卓越した仕上がりの真の違いは、細部へのこだわりにあります。ワークピースのクランプの安定性や工具精度管理から、設備の選定、そして工程全体における傷防止対策に至るまで、あらゆる段階で卓越性を追求することが、高品質で鏡面のような高光沢仕上げを実現する鍵となります。この品質へのこだわりは、加工業界の原点であるだけでなく、継続的な技術進歩の原動力でもあるのです。


