
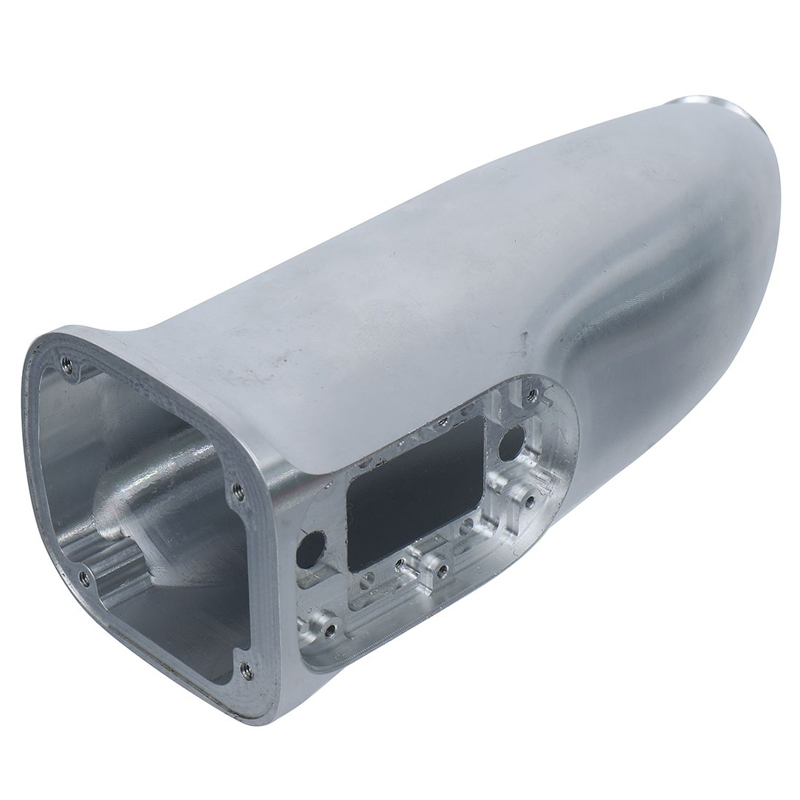
Alloggiamenti personalizzati per dispositivi elettronici: fresatura di precisione CNC di involucri monoblocco in lega di alluminio.
Descrizione
Presentazione prodotto
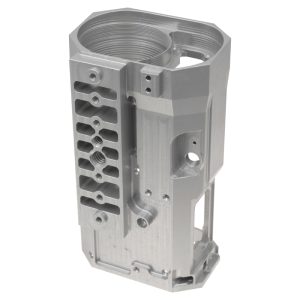
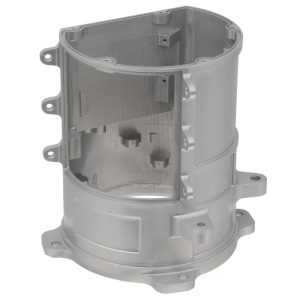
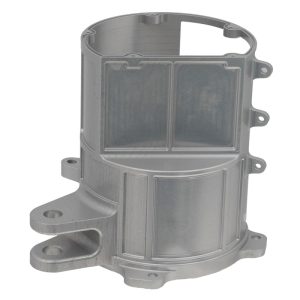
Gli alloggiamenti personalizzati per dispositivi elettronici di XINQIDA sono contenitori in lega di alluminio lavorati con precisione CNC, realizzati utilizzando l'avanzata tecnologia di formatura monoblocco a 5 assi CNC -1 . A differenza dei tradizionali assemblaggi fabbricati o composti da più pezzi, questi alloggiamenti monolitici sono fresati da un singolo blocco di alluminio di alta qualità, offrendo un'integrità strutturale superiore, stabilità dimensionale e un'estetica impeccabile e di alta qualità.
Progettati specificamente per apparecchiature mediche, strumenti di collaudo industriale e prodotti elettronici portatili di fascia alta , questi alloggiamenti combinano un'eccellente stabilità strutturale con vantaggi di design ergonomico, fungendo da componenti portanti fondamentali per dispositivi intelligenti portatili -1.
Il design a cavità cava, ottenuto tramite fresatura CNC di precisione a 5 assi, riserva con precisione gli spazi di installazione per schede PCB, moduli batteria, sensori e moduli di azionamento ottico, con una precisione di posizionamento fino a ±0.01 mm -1 . La superficie curva ergonomica e aerodinamica, caratterizzata da una parte posteriore chiusa e una parte anteriore aperta, garantisce una comoda maneggevolezza e una portabilità superiore, rendendola ideale per applicazioni con dispositivi portatili -1.
Applicazioni
| Industria | Applicazioni tipiche |
|---|---|
| Medicale | Rivelatori portatili, unità centrali per apparecchiature diagnostiche, monitor portatili per pazienti, sonde a ultrasuoni |
| Industriale | Telemetri industriali, terminali per apparecchiature di scansione, strumenti di misura, interfacce di controllo |
| Elettronica di consumo | Dispositivi elettronici portatili di fascia alta, terminali palmari, registratori di dati |
| Telecomunicazione | Apparecchiature di test per le comunicazioni, analizzatori di rete portatili, dispositivi di test RF |
Questi alloggiamenti supportano sia la produzione personalizzata in piccoli lotti che la produzione di massa , con lavorazione CNC a 5 assi che garantisce elevata uniformità e capacità di geometria complessa per adattarsi con precisione agli schemi di progettazione delle apparecchiature esclusive dei clienti -1.
Analisi dei materiali
Opzioni in lega di alluminio
| Materiale | Proprietà chiave | Il più adatto per |
|---|---|---|
| 6061-T6/T651 | Ottima lavorabilità, buon rapporto resistenza-peso, naturale resistenza alla corrosione, conveniente- | Alloggiamenti per uso generale, dispositivi medici, apparecchiature industriali: la scelta più comune per i contenitori CNC- |
| 6063 | Finitura superficiale di qualità superiore, buona estrudibilità, eccellente risposta all'anodizzazione. | Applicazioni che richiedono un aspetto estetico di alta qualità e una superficie liscia.-1 |
| 7075-T6 | Resistenza di livello aerospaziale, durezza paragonabile all'acciaio, eccezionale rapporto resistenza-peso.- | Applicazioni ad alto stress, ambienti difficili, dove è richiesta la massima resistenza strutturale |
Tutti i materiali selezionati sono leggeri, ad alta resistenza e offrono un'eccellente conduttività termica e resistenza alla corrosione -1 . La lavorazione CNC di precisione massimizza i vantaggi strutturali di questi materiali mantenendo al contempo uno stretto controllo dimensionale -1.
Capacità dimensionali e di tolleranza
| Parametro | Capacità | Note |
|---|---|---|
| Precisione di posizionamento | ± 0.01mm | Garantisce un assemblaggio preciso dei componenti interni-1 |
| Tolleranze lineari | Precisione fino a ±0.005 mm (±0.0002") sulle dimensioni critiche- | Precisione leader del settore per le caratteristiche critiche |
| Tolleranze geometriche | Controllato secondo gli standard leader del settore.- | Include la planarità, il parallelismo, la perpendicolarità |
| Ruvidezza della superficie | Ra 0.8 μm – 1.6 μm (macinazione fine)- | Ulteriormente migliorato con la finitura post-lavorazione. |
| Dimensioni d'ingombro | Completamente personalizzabile | Realizzato su misura in base ai disegni di progettazione del dispositivo del cliente.-1 |
| Spessore parete | 1.0 mm – 3.0 mm tipico- | Ottimizzato per la riduzione del peso mantenendo la rigidità. |
Riferimenti di tolleranza standard
XINQIDA mantiene tolleranze conformi alla norma ISO 2768-f (fine) sulle leghe di alluminio . Tolleranze più strette sono ottenibili su elementi critici laddove i requisiti funzionali lo richiedano . Per le applicazioni critiche in termini di interferenze elettromagnetiche (EMI), le dimensioni devono essere specificate tenendo conto delle misurazioni prima e dopo l'anodizzazione.
Sfide e soluzioni di produzione
1. Incrudimento di leghe di alluminio ad alta resistenza
Problema: le leghe di alluminio ad alta resistenza come la 6061 e la 7075 presentano tendenze all'incrudimento durante la lavorazione, che possono portare a un'usura accelerata degli utensili e a una riduzione della loro durata.
Soluzione: XINQIDA impiega parametri di taglio ottimizzati, utensili specializzati e strategie di raffreddamento avanzate per ridurre al minimo gli effetti di incrudimento e mantenere una qualità di lavorazione costante.
2. Deformazione delle pareti sottili
Problema: i componenti strutturali a parete sottile (spessore tipico della parete 1.0–3.0 mm) hanno una bassa rigidità e sono sensibili alle vibrazioni e alle forze di taglio, il che li rende soggetti a deformazione.
Soluzione: Strategie di fissaggio proprietarie, passaggi di sgrossatura e finitura a più fasi e parametri di taglio attentamente controllati garantiscono la stabilità dimensionale durante l'intero processo di lavorazione.
3. Gestione termica e deformazione
Sfida: gli involucri per l'elettronica di precisione richiedono un'eccezionale stabilità dimensionale; il calore generato durante la lavorazione può causare deformazioni termiche.
Soluzione: Sistemi di raffreddamento avanzati, percorsi utensile strategici e ambienti di lavorazione controllati mantengono la stabilità termica, raggiungendo fino al 99.8% di stabilità dimensionale nelle applicazioni di precisione.
4. Caratteristiche interne complesse
Sfida: cavità interne cave, fori filettati di alta precisione e gradini di posizionamento devono essere tutti formati integralmente -1 —richiede capacità di lavorazione multiasse.
Soluzione: la lavorazione CNC a 5 assi consente la lavorazione completa di geometrie interne complesse in un'unica impostazione, eliminando la necessità di operazioni secondarie e garantendo un allineamento perfetto.
5. Qualità della finitura superficiale
Sfida: ottenere una qualità superficiale uniforme su superfici curve complesse, mantenendo tolleranze ristrette.
Soluzione: La lavorazione multistadio (sgrossatura → semifinitura → finitura) con percorsi utensile dedicati garantisce una finitura superficiale superiore preservando al contempo la precisione dimensionale critica.
Opzioni di finitura superficiale
| Finitura | Caratteristiche | Applicazioni |
|---|---|---|
| Sabbiatura + Anodizzazione | Texture opaca, eccellente resistenza alla corrosione, colori personalizzabili-1- | Dispositivi medici, elettronica di consumo, superfici cosmetiche |
| Anodizzazione spazzolata | Venatura lineare, estetica di alta qualità- | Elettronica portatile di fascia alta, superfici esterne visibili |
| Pellicola chimica (conversione alodina/cromato) | Superficie conduttiva, schermatura EMI efficace, messa a terra elettrica- | Applicazioni critiche per le interferenze elettromagnetiche, dispositivi RF, apparecchiature per le telecomunicazioni- |
| Powder Coating | Strato protettivo resistente, gamma completa di colori RAL- | attrezzature industriali, ambienti difficili |
Nota: l'anodizzazione crea una superficie non conduttiva e dovrebbe essere evitata sulle superfici di accoppiamento dove è richiesta la conduttività elettrica.
Specifiche del servizio di lavorazione CNC
| Parametro | Specificazione |
|---|---|
| Tecnologia di elaborazione | Lavorazione CNC a 5 assi, fresatura CNC a 5 assi, formatura di pezzi singoli-1 |
| Materiale di base | Leghe di alluminio serie 6061, 6063, 7075 (personalizzabili)-1 |
| Precisione di posizionamento | Fino a ±0.01 mm-1 |
| Tolleranza dimensionale | Precisione fino a ±0.005 mm sulle caratteristiche critiche |
| Ruvidezza della superficie | Ra 0.8 μm – 1.6 μm (macinazione fine) |
| Struttura interna | Cavità cava, fori filettati di alta precisione, fasi di posizionamento-1 |
| Finitura Superficiale | Sabbiatura, anodizzazione (tipo II/III), rivestimento chimico, verniciatura a polvere-1 |
| Ispezione | Ispezione CMM, controllo qualità in corso di produzione- |
| Volume di produzione | Dal prototipo alla produzione di massa-1 |
| Tempi Di Consegna | Personalizzato in base alla complessità e al volume |
FAQ
D1: Qual è il vantaggio di un contenitore monoblocco fresato a CNC rispetto a un contenitore in lamiera o fuso?
Gli involucri monoblocco fresati a CNC non presentano giunture , risultando in una finitura pulita ed esteticamente gradevole . Offrono un'integrità strutturale superiore, tolleranze più strette, una migliore schermatura EMI (corpo metallico continuo con spazi minimi) ed eliminano la necessità di incollaggio durante l'assemblaggio . A differenza della fusione, la lavorazione CNC non richiede costosi utensili, il che la rende ideale per progetti personalizzati e produzioni a basso e medio volume.
D2: Quale spessore devo specificare per le pareti del mio contenitore in alluminio?
I contenitori in alluminio lavorato utilizzano in genere pareti da 1.5 a 3.0 mm . Pareti più sottili (fino a 1.0 mm) consentono di risparmiare peso, ma aumentano il rischio di deformazione durante la lavorazione e lasciano meno materiale per i fori filettati di montaggio . Gli ingegneri di XINQIDA possono fornire consulenza sullo spessore ottimale delle pareti in base alle vostre specifiche esigenze di progettazione.
D3: Quali tolleranze si possono ottenere su alloggiamenti in alluminio lavorati a CNC?
XINQIDA raggiunge regolarmente una precisione di posizionamento di ±0.01 mm e può mantenere tolleranze fino a ±0.005 mm (±0.0002") sulle dimensioni critiche -1 – . Le tolleranze standard sono conformi alla norma ISO 2768-f (fine) – . Si consiglia di specificare tolleranze strette solo sulle caratteristiche per le quali la funzionalità lo richiede, al fine di ottimizzare i costi –.
D4: È possibile realizzare involucri con elementi sottosquadro?
Sì. La lavorazione CNC a 5 assi consente la creazione di contenitori complessi con sottosquadri, angoli composti e intricate caratteristiche interne in un'unica fase di lavorazione . Con gli strumenti, le tecniche e le competenze giuste, possiamo produrre contenitori in alluminio di alta qualità che soddisfano specifici requisiti di progettazione.
D5: Quale lega di alluminio dovrei scegliere per il mio contenitore?
-
La lega 6061-T6 è la scelta più diffusa: offre un'eccellente lavorabilità, una buona resistenza ed è economicamente vantaggiosa per la maggior parte delle applicazioni.
-
La lega 6063 offre una finitura superficiale e una risposta all'anodizzazione superiori per applicazioni cosmetiche -1.
-
La lega 7075-T6 offre una resistenza di livello aerospaziale per applicazioni gravose o soggette a forti sollecitazioni.
D6: L'anodizzazione influisce sulle dimensioni del mio contenitore?
Sì. L'anodizzazione aggiunge un sottile strato di ossido alla superficie (in genere 0.005–0.025 mm per superficie a seconda che si tratti di anodizzazione di tipo II o di tipo III). È fondamentale specificare se le dimensioni si riferiscono alla fase pre o post-anodizzazione . Il team di ingegneri di XINQIDA collaborerà con voi per garantire un dimensionamento corretto.
D7: È possibile fornire schermatura EMI per contenitori in alluminio lavorati a CNC?
Sì. Per le applicazioni critiche in termini di interferenze elettromagnetiche (EMI), la pellicola chimica (conversione con alodina/cromato) fornisce una superficie conduttiva che consente un'efficace schermatura EMI e la messa a terra elettrica . L'anodizzazione crea una superficie non conduttiva e dovrebbe essere riservata alle superfici estetiche non a contatto.
D8: Quali sono i costi e i tempi di consegna tipici per i contenitori personalizzati lavorati a CNC?
Costi e tempi di consegna dipendono dalla complessità, dal materiale, dal volume e dai requisiti di finitura. Per la prototipazione e la produzione di piccoli lotti, i prezzi in genere variano da 50 a 150 dollari a pezzo , mentre per volumi superiori a 500 unità i costi possono ridursi a 15-30 dollari a pezzo . Contatta XINQIDA con le specifiche del tuo progetto per un preventivo personalizzato.
D9: Quali formati di file accettate per l'invio dei progetti?
XINQIDA accetta formati di file CAD standard, tra cui STEP (.stp), IGES (.igs), SolidWorks (.sldprt) e AutoCAD (.dwg/.dxf) . Per le caratteristiche critiche si consiglia l'utilizzo di disegni 2D con annotazioni GD&T.
D10: Offrite supporto per la progettazione orientata alla producibilità (DFM)?
Sì. XINQIDA fornisce un feedback DFM completo per ottimizzare il progetto e ottenere una produzione economicamente vantaggiosa, mantenendo al contempo i requisiti di prestazione, incluse raccomandazioni su spessore delle pareti, raggi degli angoli, tolleranze e finiture superficiali.
Per consulenze tecniche, preventivi personalizzati o revisioni di progetto, si prega di contattare il team di ingegneri di XINQIDA.
Informazioni aggiuntive
| materiale |
|---|
Recensioni
Non ci sono ancora recensioni.