
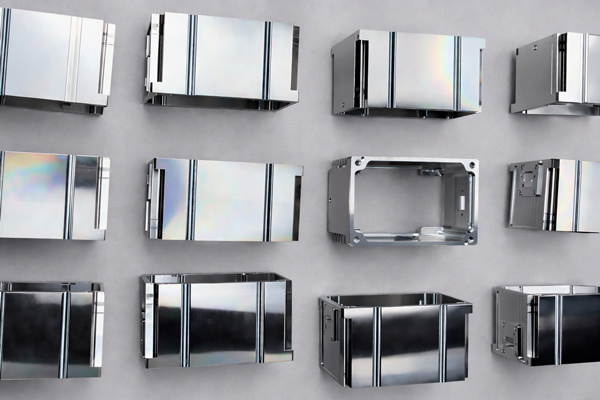
Dans le domaine de la transformation des métaux, les pièces extérieures en alliage d'aluminium à la finition brillante, quasi miroir, suscitent depuis longtemps l'intérêt. Nombreux sont ceux qui s'interrogent sur la manière dont une texture aussi exquise, presque parfaite, est obtenue. En réalité, grâce aux progrès constants des technologies de transformation, la création de telles surfaces brillantes n'est plus un défi insurmontable ; elle repose néanmoins sur une maîtrise précise des outils de coupe, des équipements et du processus de fabrication.
L'obtention d'un effet miroir ultra-brillant dépend en grande partie du choix des outils de coupe. L'utilisation de fraises BCT de grande taille permet généralement d'obtenir une texture brillante de base. En revanche, pour les fraises plus petites, des vitesses de broche plus élevées sont nécessaires : les machines à grande vitesse (plus de 3 000 tr/min) et les broches pneumatiques dépassant les 60 000 tr/min sont idéales. Plus précisément, les machines à haute brillance équipées de fraises diamantées permettent d'obtenir des résultats miroir constants sans opérations complexes, ce qui fait d'une vitesse de broche suffisante une condition essentielle pour une finition ultra-brillante.
Au-delà des outils et de la vitesse, trois considérations essentielles ne doivent pas être négligées lors de l'usinage. Premièrement, la stabilité du bridage de la pièce : celle-ci doit être fermement fixée pour éviter les vibrations de l'outil dues à un bridage lâche. C'est pourquoi de nombreux fabricants privilégient l'usinage de l'extérieur, suivi de la finition intérieure. Deuxièmement, la rigidité de la machine : une rigidité insuffisante a un impact direct sur la précision d'usinage, comme on peut le constater sur les perceuses et taraudeuses classiques qui peinent à obtenir des résultats optimaux pour les finitions brillantes. Troisièmement, le contrôle de la précision de l'outil : minimiser la déviation de l'outil est essentiel, et l'utilisation d'un porte-outil est recommandée pour garantir une qualité d'usinage constante.
Lorsqu'on évoque les références du secteur en matière de finitions brillantes, il est impossible de ne pas mentionner Beijing Jindiao, fleuron de l'industrie manufacturière chinoise il y a plus de dix ans. À l'époque, Beijing Jindiao s'était fait connaître grâce à la finition brillante des boîtiers d'iPhone, obtenue par une configuration innovante associant des fraises monocristallines en PCD à des bâtis en marbre. Ses machines étaient d'une robustesse remarquable : un modèle standard de 500 pesait entre cinq et six tonnes. Cette conception robuste garantissait une précision d'usinage et un état de surface exceptionnels, surpassant même les concurrents japonais et allemands du secteur, et lui valant finalement la confiance d'Apple. Cependant, de par leur conception, les machines de Beijing Jindiao présentaient une efficacité relativement faible et un coût élevé, limitant ainsi leur adoption par les usines classiques.
Si l'outillage et l'équipement constituent l'infrastructure matérielle du traitement de haute brillance, la gestion des processus en est le système qui détermine la qualité finale. Les pièces en alliage d'aluminium à haute brillance nécessitent souvent une oxydation directe sans sablage, ce qui impose l'absence totale de rayures tout au long du processus de production. Lorsqu'un client a formulé cette exigence, l'équipe de production a procédé à des ajustements successifs pendant près de six mois. Lors de la première tentative, le taux de rendement de produits sans rayures – de l'usinage à l'oxydation – était inférieur à 5 %. Malgré cela, le client et l'équipe ont persévéré. Grâce à une optimisation continue des procédures opérationnelles et à des mesures de protection perfectionnées, ils ont finalement porté le taux de rendement à plus de 90 %.
Aujourd'hui, la technologie de traitement des alliages d'aluminium pour obtenir un fini brillant a considérablement progressé. Une fraise diamantée adaptée et une machine dotée d'une vitesse de broche suffisante suffisent pour amorcer la création d'une finition brillante. Mais la véritable différence entre des résultats ordinaires et exceptionnels réside dans le souci du détail : de la stabilité du bridage de la pièce et du contrôle de la précision de l'outil au choix de l'équipement et à la protection anti-rayures tout au long du processus. La recherche de l'excellence à chaque étape est la clé pour obtenir des finitions brillantes de haute qualité, d'une brillance miroir. Cet engagement envers la qualité est non seulement l'aspiration originelle de l'industrie de la transformation, mais aussi le moteur du progrès technologique continu.


